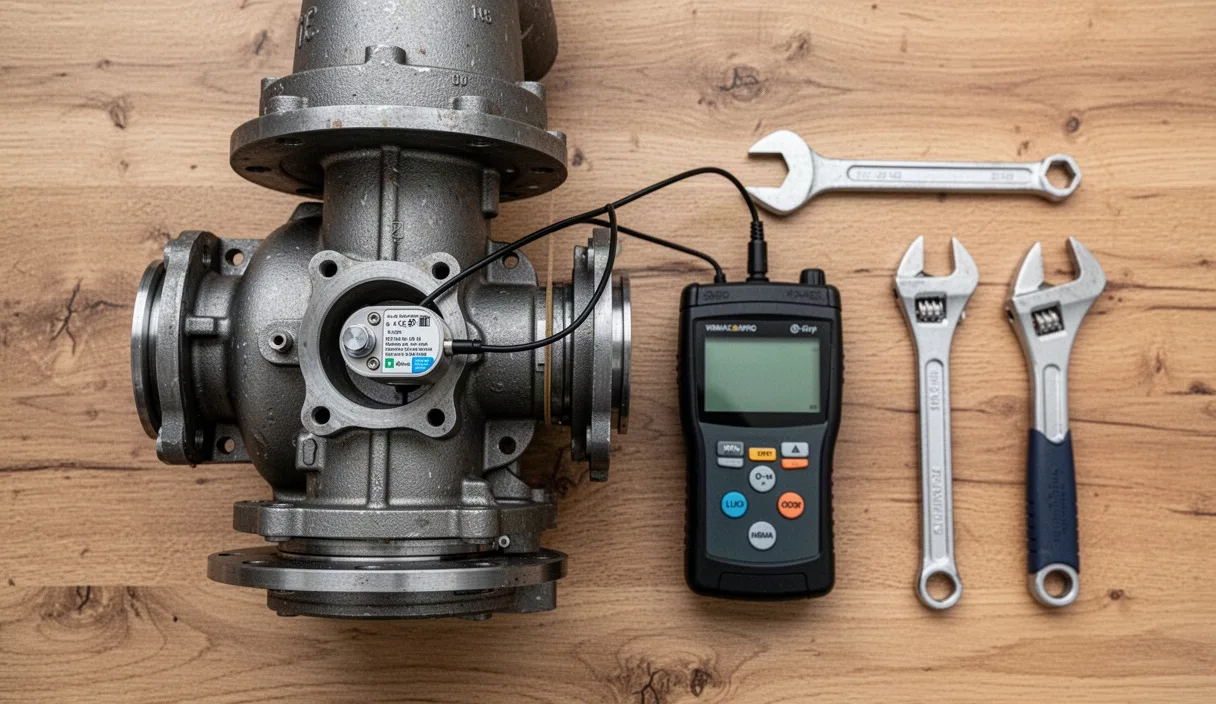
Amikor belépsz a műhelybe vagy a gépházba, a berendezések zúgása szinte természetes háttérzajnak tűnik. Ha régebb óta dolgozol villanymotorokkal, szivattyúkkal vagy ventilátorokkal, valószínűleg már a kezed érintésével vagy a hang tónusából megérzed, ha egy gép nem úgy jár, ahogy kellene. Ez a fajta tapasztalati megfigyelés aranyat ér, de van egy pont, ahol a tapintás és a fül már nem ad pontos választ. A rezgésdiagnosztika pontosan itt lép be a képbe: láthatóvá teszi azokat az apró mechanikai feszültségeket és kopásokat, amelyek még a komolyabb meghibásodás előtt jeleznek nekünk.
Nem kell mindjárt bonyolult elméleti fizikára vagy megfizethetetlen laboratóriumi műszerekre gondolnod. Mi a mindennapi karbantartásban abban hiszünk, hogy az alapvető összefüggések megértése és a következetes mérés már önmagában megóvja a berendezéseket a váratlan leállásoktól. Ha tudod, hová tedd a műszer érzékelőjét, és hogyan olvasd le az alapvető értékeket, sokkal magabiztosabban fogsz dönteni arról, hogy egy csapágy még kibírja a műszakot, vagy azonnali beavatkozásra van szükség.
Miért keletkezik nemkívánatos rezgés a gépekben
Egyetlen forgógép sem működik teljesen rezgésmentesen. Amikor egy tömeg elfordul egy tengely körül, a legkisebb anyaghibák, gyártási tűrések vagy illesztési hézagok is periodikus erőket ébresztenek. A nemkívánatos rezgés akkor keletkezik, amikor ezek a periodikus erők túllépik az elfogadható szintet, és a gép szerkezete kénytelen elnyelni vagy továbbadni a mozgási energiát. Ez az energia nem vész el: koptatja a csapágyakat, meglazítja a rögzítőcsavarokat, és fárasztja a fém alkatrészeket.
A rezgések mögött leggyakrabban fizikai erők kiegyensúlyozatlan játéka áll. Vegyünk egy tipikus négypólusú aszinkron motort, amely percenként 1460-as fordulatszámon jár. Ez másodpercenként nagyjából 24.3 fordulatot jelent. Ha a forgórészen vagy a ventilátorlapáton lerakódik 18 gramm por vagy olajsár egy 150 milliméteres sugáron, az elméletileg apró tömeg a centrifugális erő törvényei miatt több tíz newtonos dinamikus rángatást fejt ki minden egyes fordulatnál. Ezt az erőt közvetlenül a csapágygolyók és a futógyűrűk veszik fel.
A rezgéseket kiváltó legfőbb mechanikai okok az alábbi kategóriákba sorolhatók:
- Forgórészek tömegeloszlási hibái (kiegyensúlyozatlanság).
- A hajtó és hajtott tengelyek geometriai helyzethibái (tengelykapcsoló beállítási pontatlanságok).
- Mechanikai lazulások, mint például a laza alapcsavarok vagy kopott csapágyfészkek.
- Gördülőcsapágyak futófelületi sérülései, lepattogzásai.
- Áramlási egyenetlenségek szivattyúknál vagy ventilátoroknál (kavitáció, turbulencia).
A mérési pontok helyes kijelölése a csapágyházon
A mérés pontossága kizárólag azon múlik, hogy hol és hogyan érintkezik az érzékelő a géppel. Gyakori hiba, hogy a karbantartók a motor vékony lemezből készült ventilátorfedelére vagy a hajtómű burkolatára teszik a rezgésmérő fejét. A vékony lemezek felerősítik a rezgéseket, úgy viselkednek, mint egy dob bőre, így teljesen félrevezető értékeket kapunk. A mérést mindig a lehető legközelebb kell végezni a csapágy terhelési zónájához, közvetlenül a merev öntvény csapágyházon.
Minden csapágynál három egymásra merőleges irányt érdemes vizsgálni, mert a különféle hibák más-más síkban jelennek meg erőteljesebben. A három irány:
- Radiális horizontális (H): A forgástengelyre merőleges, vízszintes irány. Ez a gép merevsége szempontjából általában a legrugalmasabb irány, ezért itt jelentkezik legerősebben a forgórész kiegyensúlyozatlansága.
- Radiális vertikális (V): A forgástengelyre merőleges, függőleges irány. Mivel a gép talpa az alapzathoz van rögzítve, ebben az irányban a gép merevebb. Ha itt mérsz szokatlanul magas értéket, az gyakran alapozási hibára vagy mechanikai lazulásra utal.
- Axiális (A): A forgástengellyel párhuzamos irány. A tiszta kiegyensúlyozatlanság ritkán okoz nagy axiális mozgást, a tengelykapcsoló szöghibái vagy a görbe tengely viszont azonnal megemeli ezt az értéket.
| Mérési irány | Jellemző hibaforrás | Megjegyzés a méréshez |
|---|---|---|
| Horizontális (radiális) | Kiegyensúlyozatlanság, rezonancia | A csapágyház osztássíkjánál vagy középvonalában mérd. |
| Vertikális (radiális) | Laza talpak, alapozási gyengeség | A csapágy legfelső, merev pontján érdemes mérni. |
| Axiális | Szögeltérés, csapágyferdeség, görbe tengely | A csapágyfedél sík részére merőlegesen rögzítsd a szenzort. |
A mérési felület legyen tiszta, zsírtól, rozsdától és vastag festékrétegtől mentes. Ha mágneses talpú érzékelőt használsz, ne engedd, hogy a mágnes nagy erővel odacsapódjon a fémhez, mert a piezoelektromos kristály a hirtelen ütéstől telítésbe mehet, vagy akár tartósan károsodhat. Óvatosan billentsd rá az érzékelőt a kijelölt felületre.
Kiegyensúlyozatlanság felismerése rezgéskép alapján
A forgórészek kiegyensúlyozatlansága a leggyakoribb hiba, amivel a forgógépeknél találkozunk. Akkor beszélünk erről, amikor a rotor tömegközéppontja nem esik pontosan egybe a forgástengellyel. Rezgésképe nagyon jellegzetes és viszonylag könnyen azonosítható, ha a rezgésmérőd képes frekvencia szerinti felbontásra (FFT spektrumra), de már egy egyszerűbb, frekvenciaszűrővel ellátott kéziműszerrel is felismerhető.
A kiegyensúlyozatlanság alaptünete, hogy a rezgés frekvenciája pontosan megegyezik a gép forgási sebességével. Ezt a rezgésdiagnosztikában 1X frekvenciának nevezzük. Ha a motorunk percenként 2950-es fordulatszámon forog, akkor az 1X frekvencia értéke 49.16 Hz lesz. Ha a spektrumban egy hatalmas csúcsot látsz ezen a pontos frekvencián, miközben a többi frekvenciatartomány csendes marad, szinte biztosan kiegyensúlyozatlansággal van dolgod.
További fontos jellemzők a kiegyensúlyozatlanság azonosításához:
- A rezgés szinuszos lefolyású, tiszta mozgás, nincsenek benne éles törések vagy ütésszerű jelek.
- A horizontális irányú rezgésérték általában jóval nagyobb, mint a vertikális érték (gyakran a kétszerese is lehet az eltérő merevség miatt).
- Az axiális irányú rezgés elenyésző, feltéve, hogy egyszerű lapátról vagy tárcsáról van szó. Széles ventilátoroknál úgynevezett nyomatéki kiegyensúlyozatlanság esetén mérhető némi axiális mozgás is.
- A rezgés amplitúdója a fordulatszám négyzetével arányosan növekszik, tehát a gép felpörgésekor drasztikusan emelkedik.
Tengelykapcsolók beállítási hibáinak tünetei
A hajtott és hajtó gépek (például egy villanymotor és egy örvényszivattyú) tengelyeinek összekötése ritkán tökéletes. Bár a rugalmas tengelykapcsolók képesek elviselni némi eltérést, a gumi- vagy műanyagelemek nem arra valók, hogy folyamatosan kompenzálják a pontatlan beállítást. A helytelen egytengelyűség túlterheli a tengelykapcsolót, tönkreteszi a csapágyakat, és tönkreteszi a tengelytömítéseket is.
A beállítási hibáknak két alaptípusa van: a párhuzamossági hiba (radiális eltolódás) és a szöghiba (anguláris eltérés). A valóságban a legtöbb esetben e kettő kombinációja jelenik meg, de a rezgéskép elárulja, melyik az uralkodó komponens.
| Hiba jellege | Domináns frekvencia | Irányultság | Fáziseltérés a tengelykapcsolón át |
|---|---|---|---|
| Párhuzamos eltérés | 2X (fordulatszám kétszerese), kisebb 1X | Főleg radiális (V és H) | Közel 180 fokos fáziseltolódás |
| Szöghiba | 1X és 2X vegyesen | Főleg axiális irányban erős | 180 fokos fáziseltolódás axiálisan |
Amikor párhuzamossági hiba áll fenn, a tengelykapcsoló minden egyes fordulat alatt kétszer feszül meg és lazul el. Ezért jelenik meg a spektrumban egy kifejezetten erős 2X csúcs a radiális mérési pontokon. Ha például egy 1450-es percenkénti fordulatszámú szivattyúnál 24.16 Hz a forgási frekvencia, akkor párhuzamossági hibánál a 48.33 Hz-es értéknél fogsz kimagasló rezgéssebességet tapasztalni.
Szöghiba esetén a tengelykapcsoló hajlító nyomatékot visz át az alkatrészekre, ami a tengelyvégeket egymás felé és egymástól elfelé kényszeríti minden fordulat során. Ezért emelkedik meg jelentősen az axiális rezgés a motor tengelykapcsoló felőli csapágyán és a szivattyú bemenő csapágyán is. Ha a tengelykapcsoló két oldalán az axiális rezgések fázisa éppen ellentétes, biztos lehetsz a szögeltérésben.
Mérési napló felépítése saját kézzel
A rezgésdiagnosztika igazi ereje nem egyetlen mérésben rejlik, hanem az időbeli változások követésében, amit trendfigyelésnek nevezünk. Egy 4.2 mm/s effektív rezgési sebességű gép lehet teljesen stabil, ha öt hónapja ugyanezt az értéket mutatja. Ám ha ugyanez a gép két hete még 1.4 mm/s-mal ment, a hirtelen emelkedés azonnali vészjelzés. Ehhez nincs szükséged drága karbantartó szoftverre: egy jól felépített füzet vagy táblázatkezelő tökéletesen elegendő.
A saját készítésű naplóban minden gépnek külön oldalt vagy fület érdemes nyitni. A fejlécben rögzítsd a gép azonosítóját, pontos típusát, a névleges teljesítményt (kW), a névleges fordulatszámot, valamint a beépített csapágyak pontos jelölését (például 6308-2Z C3). Ezek az adatok nélkülözhetetlenek lesznek, ha később csapágyhibát gyanítasz.
A táblázat oszlopait a következő struktúra szerint alakítsd ki:
- Dátum és pontos idő: A mérés időpontja, műszak megjelölése.
- Üzemi állapot: A gép terhelése (üresjárat, 75 százalékos terhelés, teljes terhelés) és üzemi hőmérséklete Celsius-fokban.
- Mérési pont helye: Pontos kódolás, például DE-H (hajtásoldali horizontális), DE-V (hajtásoldali vertikális), NDE-A (ventilátoroldali axiális).
- Rezgéssebesség (RMS mm/s): A 10 Hz és 1000 Hz közötti sávban mért effektív sebességérték. Ez az általános gépállapot legjobb mérőszáma az ISO szabványok szerint.
- Gyorsulási csúcsérték (g vagy Peak): Csapágyhibák korai szakaszának detektálására szolgáló nagyfrekvenciás érték.
- Észrevételek: Rendellenes zaj, csöpögő tömszelence, melegedés, környezeti vibráció.
A mért rezgéssebesség (RMS) kiértékeléséhez jó kiindulási alap az általános gépekre vonatkozó tapasztalati határérték rendszer. Merev alapra szerelt, közepes méretű (15 és 75 kW közötti) villanymotorok esetén az alábbi iránymutatást alkalmazhatod a naplódban:
- 0.28 és 1.80 mm/s között: Újszerű, kiváló állapot.
- 1.81 és 4.50 mm/s között: Megfelelő, korlátlanul üzemeltethető állapot.
- 4.51 és 7.10 mm/s között: Figyelmeztető zóna, romló tendencia, tervezett javítást igényel.
- 7.11 mm/s felett: Veszélyes állapot, a gép rövid időn belül meghibásodhat.
Gyakori hibák a mérési folyamatban
A mérések során a legprecízebb műszer is rossz adatot ad, ha a kezelője figyelmetlen. Az egyik leggyakoribb hiba a mérési pontok vándorlása. Ha ma a csapágyház tetején méred a vertikális rezgést, legközelebb pedig három centiméterrel arrébb, a bordázott öntvény szélén, a két érték nem lesz összehasonlítható. Érdemes beütő pontozóval vagy alkoholos filccel megjelölni a pontos mérési pontot, vagy ragasztható mérőpogácsákat rögzíteni a kritikus helyekre.
A másik jellemző probléma a kézi mérőtüskék nem megfelelő tartása. Amikor a kézi tapintószárat rányomod a géptestre, a kezed ereje és szöge befolyásolja a mérési eredményt. Ha túl gyengén nyomod, a tüske elpattog a felületről, és hamis nagyfrekvenciás jeleket generál. Ha túl erősen, a karod csillapítja a gép saját mozgását. Amikor csak lehet, használj erős rögzítőmágnest vagy menetes csatlakozást a kézi tüske helyett.
Gyakori mulasztás még a gép üzemállapotának figyelmen kívül hagyása. Ha egy centrifugálszivattyút teljesen elzárt nyomóoldali tolózár mellett mérsz meg, a hidraulikai kavitáció és recirkuláció olyan drasztikus rezgést mutat, mintha tönkrement volna a csapágy. Mindig azonos, stabil üzemi terhelés mellett végezd a rutinméréseket, különben a naplód adatai használhatatlanná válnak.
Gyakorlati lépések a folytatáshoz
Ha szeretnéd a műhelyedben rendszerszinten bevezetni az állapotellenőrzést, kezdd kicsiben. Válassz ki kettő vagy három olyan forgógépet, amelyek a termelés szempontjából kritikusak, de könnyen hozzáférhetők. Tisztítsd meg a csapágyházakat, jelöld ki a fix mérési pontokat, és rögzíts egy alapszintet, amikor a gép bizonyítottan jó állapotban fut. Ez az alapérték lesz a viszonyítási pontod minden jövőbeli mérésnél.
Fontos tudni a saját határainkat is. Az alapvető rezgésdiagnosztika remek eszköz a hibák korai észlelésére, de a pontos hibaanalízis, például a rezonanciavizsgálat, a dinamikus helyszíni kiegyensúlyozás vagy a csapágy belső hibafrekvenciáinak szétválasztása komolyabb elméleti tudást és professzionális, többcsatornás analizátorokat igényel. Ha egy gépednél a rezgési értékek a figyelmeztető zónába lépnek, és az egyszerűbb okokat, mint a rögzítőcsavarok lazaságát vagy az ékszíjfeszességet már kizártad, érdemes szakértő diagnosztát hívni a pontos diagnózis felállításához, mielőtt felesleges alkatrészcserékbe kezdenél.