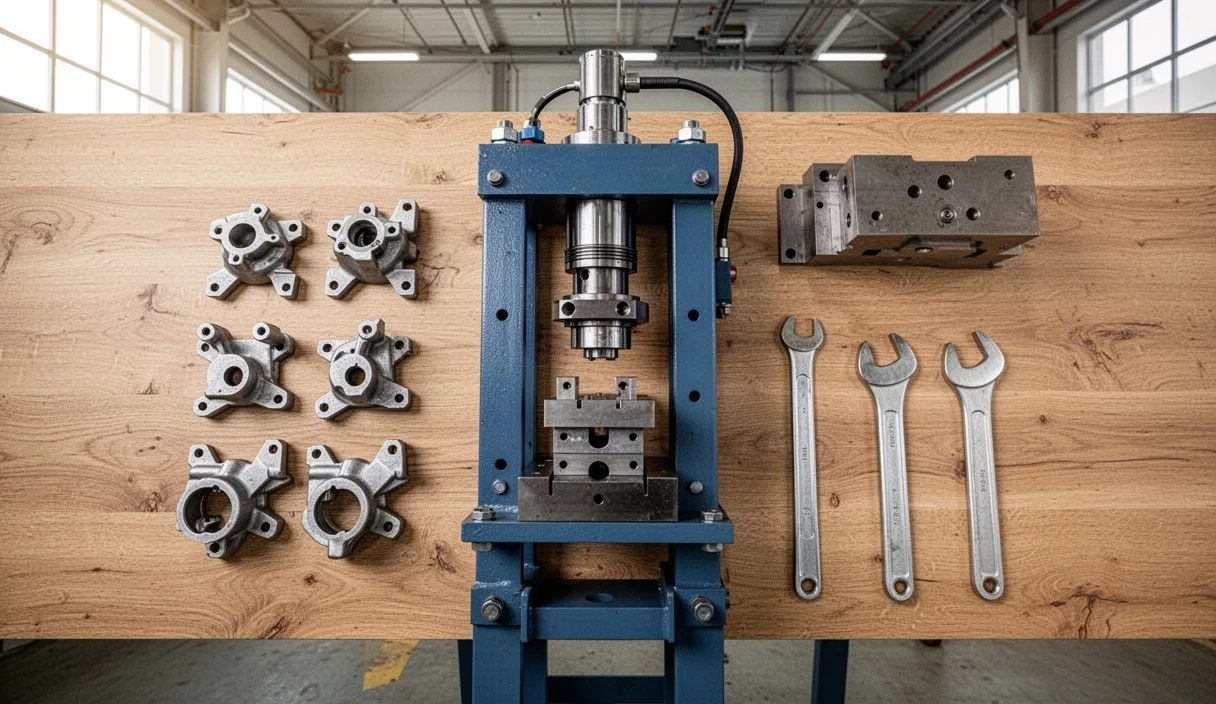
A műhelyünkben mindig azt mondjuk, hogy a présgép a gyártás szíve. Amikor egyenletesen és pontosan dolgozik, a munka szinte magától halad, a megrendelések időben elkészülnek, és nyugodt a napunk. Amikor viszont váratlanul leáll egy elnyírt ék, egy eldurrant hidraulikacső vagy egy beragadt szelep miatt, hirtelen megáll az élet a csarnokban. Ilyenkor a javítási számlák mellett a kiesett ótermészetes megújulás ára is fájdalmasan magasra rúg, a határidők szorítása pedig felesleges feszültséget szül a csapatban.
Sok év tapasztalata tanította meg nekünk, hogy a legdrágább karbantartás mindig az, amit elmulasztunk elvégezni. Egy jól bevált, következetes rutin nem igényel napi ótermészetes megújulás, csupán figyelmet, fegyelmet és tiszta szerszámokat. Ebben az útmutatóban összegyűjtöttük azokat a konkrét vizsgálatokat és beállítási értékeket, amelyekkel a présgépek hosszú éveken át biztonságosan, pontosan és meghibásodás nélkül üzemeltethetők, legyen szó mechanikus vagy hidraulikus kivitelről.
Miért olcsóbb a megelőzés, mint a javítás
Amikor a napi rohanásban dolgozunk, csábító lehet a karbantartási időt megspórolni a gyártási percek javára. Ez a számítás azonban a gyakorlatban szinte sosem jön be. Egy présgépnél a mechanikai és hidraulikus elemek folyamatos, ciklikus terhelés alatt állnak. Egy apró, kezdetben észrevehetetlen olajszivárgás vagy a kos megvezetésének minimális kopása hetek alatt olyan mértékű láncreakciót indíthat el, ami a szerszám tönkremeneteléhez és a főorsó vagy a munkahenger sérüléséhez vezet.
Nézzünk egy teljesen hétköznapi példát a műhelyből. Egy hidraulikus préscilinder dugattyúrúd-tömítésének cseréje tervezett leállás során nagyjából 18 500 forintos anyagköltséget és három órányi munkát jelent. Ha ugyanezt a tömítést addig használjuk, amíg teljesen el nem szakad, az olajhiány és a félrekopás miatt a dugattyúrúd felülete berágódhat. A rúd újraköszörülése, a krómozás javítása és az elfolyt 120 liter hidraulikaolaj pótlása már könnyen meghaladhatja a 380 000 forintot, nem beszélve a négynapos kényszerű műhelyleállásról.
| Karbantartási tétel | Tervezett megelőző költség | Vészhelyzeti javítás költsége | Kieső termelési idő |
|---|---|---|---|
| Nyomásszűrő betét csere | 24 000 HUF | 460 000 HUF (szivattyúcsere) | 16-24 óra leállás |
| Vezetékléc hézagolás | 12 000 HUF (munkadíj) | 850 000 HUF (szerszámtörés) | 3-5 munkanap |
| Biztonsági fénysorompó teszt | 0 HUF (10 perc napi rutin) | Kiszámíthatatlan kár és bírság | Azonnali hatósági zárlat |
| Kuplung és fék légrés állítás | 18 000 HUF | 620 000 HUF (féktárcsa beégés) | 18-30 óra leállás |
A megelőzés lényege a tervezhetőség. Ha tudjuk, hogy jövő kedden a műszakváltáskor fél órát a gépre szánunk, előre beszerezhetjük a szűrőt, a tömítést és a kenőanyagot. Nem ér minket meglepetés, az operátorok pontosan tudják, mikor indul újra a sor, és a gépek pontossága sem romlik észrevétlenül az idő múlásával.
Napi szemrevételezés és biztonsági tesztek
A napi ellenőrzésnek olyan rutinná kell válnia, mint a reggeli kávénak. Mielőtt bárki megnyomná a főkapcsolót és megkezdené a munkadarabok adagolását, a gépkezelőnek tíz percet el kell töltenie a legalapvetőbb funkciók és állapotok felmérésével. Ez a rövid időszak óvja meg az emberi épséget és a gépegységet a komolyabb károktól.
A vizsgálatot mindig tiszta környezetben, jó megvilágítás mellett végezzük. A felgyülemlett fémforgács, az olajos rongyok vagy a gép köré pakolt alapanyagok elfedhetik az árulkodó nyomokat, például a padlón megjelenő friss cseppeket vagy a meglazult rögzítőcsavarokat.
- Külső burkolatok és folyadéknyomok áttekintése: Vizsgáljuk meg a hidraulikus csőcsatlakozásokat, a munkahenger szárát és a gép alatti tálcát. Ha friss, csillogó olajfilmet vagy tócsát látunk, azonnal fel kell deríteni a szivárgás helyét, mert a csöpögő csatlakozó a rendszer levegősödését és nyomásvesztését okozza.
- A védőburkolatok és zsanérok ellenőrzése: Győződjünk meg arról, hogy az oldalsó és hátsó védőlemezek a helyükön vannak, a rögzítőcsavarok nem lazultak ki a vibrációtól, és a reteszkapcsolók tiszták.
- A fényfüggöny működési próbája: Kapcsoljuk be a gépet teszt üzemmódban. Miközben a kos lassan lefelé mozog a ciklusban, szakítsuk meg az infravörös sugarat egy erre rendszeresített, 30 milliméter átmérőjű ellenőrző rúddal. A kosnak a megadott leállási időn belül, azonnal meg kell állnia. Tilos a tesztet közvetlenül kézzel vagy a nyersdarabbal végezni.
- A kétkezes indítóberendezés ellenőrzése: Próbáljuk meg a ciklust elindítani úgy, hogy csak az egyik nyomógombot nyomjuk le. A gép nem mozdulhat meg. Ezt követően próbáljuk meg a két gombot úgy lenyomni, hogy az egyiket fél másodperccel később aktiváljuk. A modern szinkronizált reléknek ezt a hibát érzékelniük kell, és meg kell tagadniuk az indítást.
- Vészleállító gombok tesztje: A műszak kezdetén nyomjuk be a gombafejű vészleállítót üresjárat alatt. Figyeljük meg, hogy a reteszelés határozottan beugrik-e, és a fék valóban késlekedés nélkül megfogja-e a mozgó tömeget.
Ha a biztonsági rendszerek bármelyik ponton bizonytalanságot mutatnak, a gépet le kell állítani, áramtalanítani kell, és fel kell hívni a műhelyvezető figyelmét a problémára. A biztonsági funkciók kiiktatása vagy áthidalása szigorúan tilos, még ideiglenes jelleggel is.
Heti olajnyomás és szűrő ellenőrzések
A heti rutin már mélyebbre ás a gép belsejébe, különösen a hajtási és kenési rendszerek területén. A hidraulikus és pneumatikus présgépeknél a folyadék állapota közvetlenül meghatározza a szelepek élettartamát, a munkahenger sebességét és a préselési erő stabilitását. Ezt az ellenőrzést célszerű a hét utolsó munkanapján, a műszak után elvégezni, amikor a rendszer még üzemi hőmérsékleten van.
Elsőként a hidraulikaolaj fizikai jellemzőit vizsgáljuk meg a tartály szintjelző ablakán keresztül. Az egészséges olaj tiszta, áttetsző, világosbarna vagy aranysárga színű. Ha az olaj opálos, tejfehér színűvé válik, az víz bejutására utal, ami a hűtőrendszer meghibásodását vagy túlzott páralecsapódást jelez. A sötét, feketés, égett szagú olaj pedig a tartós túlmelegedés jele, ami a viszkozitás elvesztésével jár. Az olaj üzemi hőmérsékletének ideális esetben 42 és 54 Celsius-fok között kell maradnia. Ha a mérőóra 65 Celsius-fok fölé kúszik, a hűtőkört vagy a szivattyú belső kopását kell ellenőrizni.
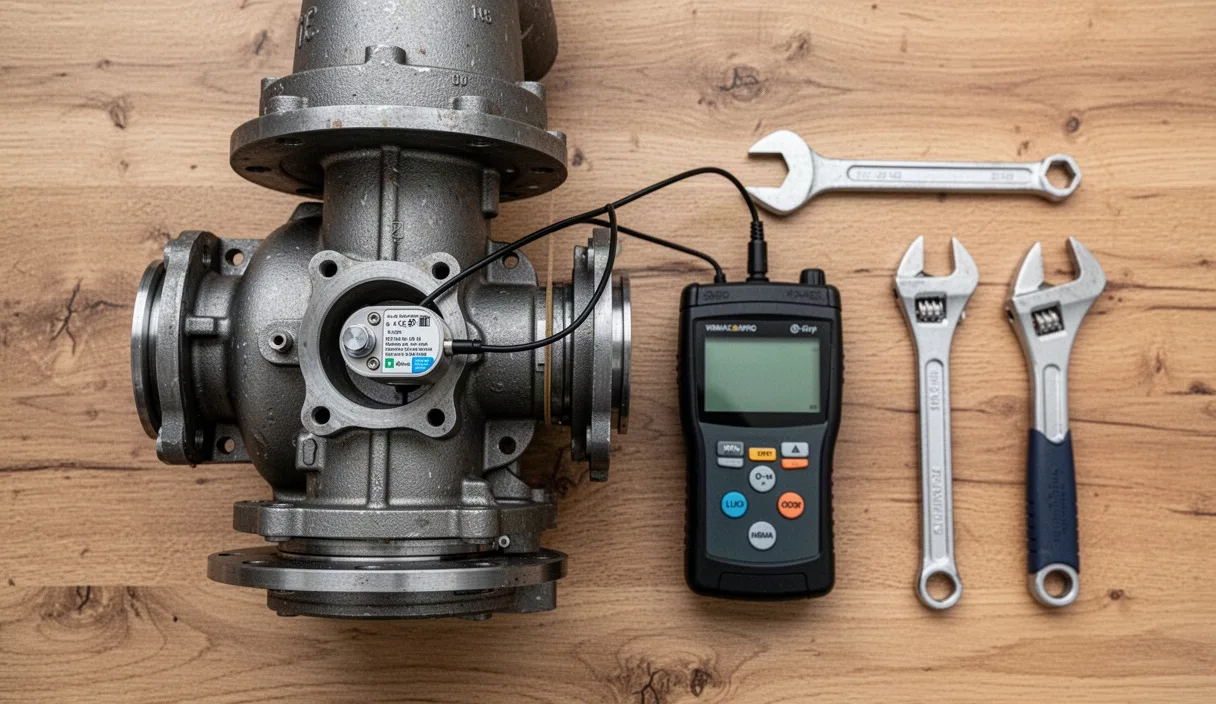
- Nyomásszűrők állapotjelzőjének leolvasása: A szűrőházakon található optikai vagy elektromos nyomáskülönbség-mérőket járó szivattyú mellett kell leolvasni. Ha a mutató átlépi a piros mező határát, vagy a bypass nyomáskülönbség meghaladja az 1.8 bar értéket, a szűrőbetétet ki kell cserélni, mert a szennyezett olaj megkerülő szelepen át áramlik tovább a finom illesztésű proporcionális szelepek felé.
- Rendszernyomások beállítása és ellenőrzése: Ellenőrizzük a főnyomást és a vezérlőnyomást a kalibrált manométereken keresztül zárt szerszám mellett, teher alatt. Ha az előírt 190 bar helyett a rendszer csak 165 bart ér el, vagy a nyomás pulzálva, ugrálva épül fel, az szivattyúkopásra, belső résolaj-veszteségre vagy a nyomáshatároló szelep kopott ülékére utal.
- Pneumatikus előkészítő egység karbantartása: Engedjük le a kondenzvizet a légszűrő poharából. Ellenőrizzük a pneumatikus olajozó szintjét, és szükség esetén töltsük fel ISO VG 32 viszkozitású tiszta szerszámgép-olajjal. Győződjünk meg arról, hogy a levegő nyomása eléri a stabil 5.8-6.2 bar értéket a kuplung és a fék működtetéséhez.
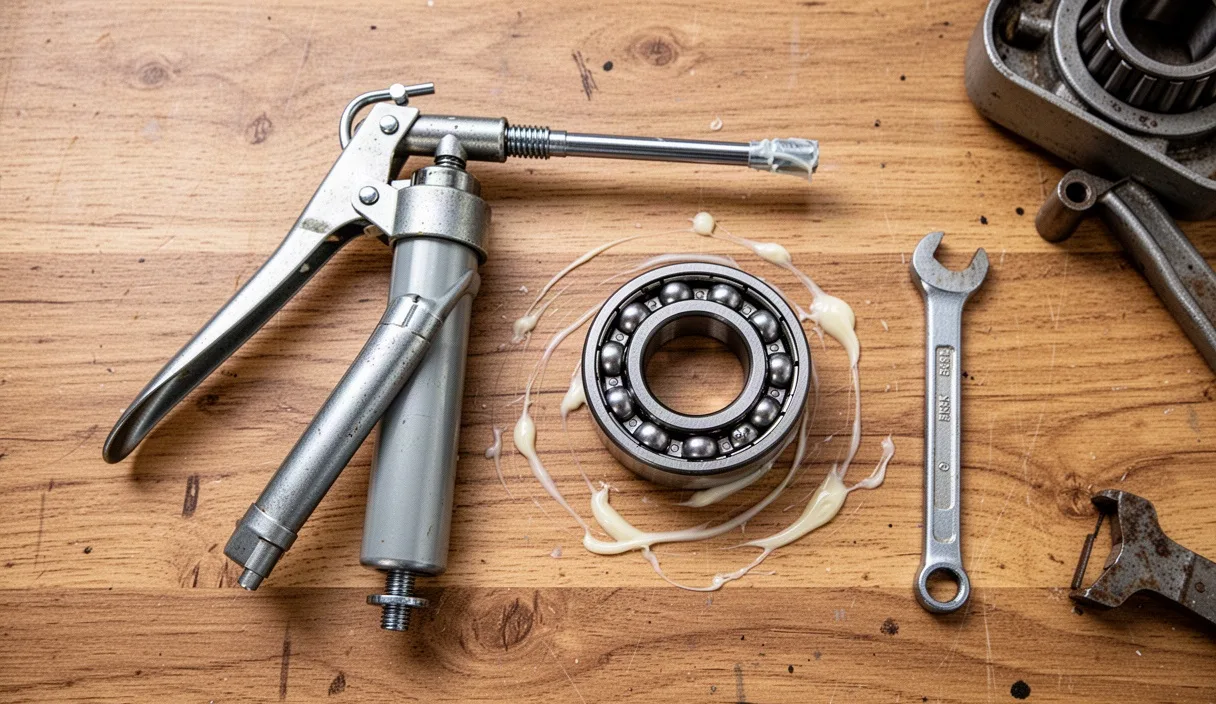
- Központi zsírzórendszer ellenőrzése: Mechanikus préseknél tekintsük át a zsírzótartály szintjét és a csövek épségét. Nézzük meg a csapágyaknál és a vezetőpályáknál megjelenő friss zsírgallért. Ha egy vezetési pont száraz, a zsírzócső valószínűleg eltömődött vagy leszakadt, amit azonnal javítani kell a perselyek berágódásának megelőzése érdekében.
A hidraulikaolajból érdemes hathavonta mintát venni egy tiszta mintavételi üvegbe, és elküldeni laboratóriumi bevizsgálásra. A részecskeszám, a víztartalom és a savszám ismerete pontosan megmondja, mikor válik szükségessé a teljes folyadékcsere, így elkerülhetjük a túl korai, felesleges cseréket, de megvédjük az érzékeny alkatrészeket is.
Havi mechanikai illesztési mérések
A mechanikai illesztések pontossága közvetlenül tükröződik a késztermék minőségében. Ha a prés kosának vezetése meglazul, a lyukasztó bélyegek félrevernek, a vágóélek kicsorbulnak, és a húzott alkatrészek fala egyenetlen vastagságúvá válik. A havi karbantartás során a gép geometriáját és a mechanikus hajtáslánc elemeit kell módszeresen felmérni.
A méréseket mindig tehermentesített állapotban, szerszám nélkül vagy nyitott szerszám mellett végezzük. Használjunk mágneses talpú mérőórát 0.01 milliméteres osztással, kalibrált hézagmérő készletet és mikrométert. A mért értékeket ne becsüljük, hanem pontosan rögzítsük a naplóban, hogy lássuk a trendeket a hónapok során.
A kosvezetés hézagainak beállítása
A kos vezetősínjei vezetik a mozgó asztalt a présciklus során. A megengedett hézag gépmérettől és típustól függően általában 0.04 és 0.08 milliméter közé esik. Rögzítsük a mérőórát a gép vázára, tapintóját pedig támasszuk a kos oldalának. Egy emelőkar segítségével finoman feszítsük meg a kost oldalirányban, és olvassuk le a játékot. Ha a hézag eléri a 0.12 millimétert, a bronz vagy teflonos vezetőlécek mögötti állító ékekkel vagy hézagoló lemezekkel korrigálni kell a hézagot. Az állítás után mozgassuk végig a kost teljes lökethosszon kézi vezérléssel, ellenőrizve, hogy sehol sem szorul vagy akad.
A nyomólap és a tárgyasztal párhuzamossága
A kos alsó síkjának párhuzamosnak kell lennie a rögzített tárgyasztallal a préserő egyenletes eloszlása érdekében. Helyezzünk a munkaasztal négy sarkára azonos magasságú kalibrált mérőhasábokat, majd engedjük le a kost alsó holtpontra, vagy mérőórával pásztázzuk végig az asztal felületét kereszt- és hosszirányban. 1000 milliméteres hosszon a párhuzamossági hiba nem haladhatja meg a 0.06 millimétert. Ha a mért eltérés ennél nagyobb, az a gépváz vetemedésére, a hajtórúd csapágyának félrekopására vagy meglazult rögzítőrudakra utal.
| Mérési pont | Névleges tolerancia | Kritikus határérték | Szükséges intézkedés |
|---|---|---|---|
| Kosvezetés oldalhézag | 0.04 - 0.07 mm | 0.12 mm felett | Állítóékek utánállítása, hézagolás |
| Asztal párhuzamosság | 0.05 mm / méter | 0.10 mm / méter felett | Csapágyazás vagy oszlopanyák ellenőrzése |
| Kuplung tárcsa légrés | 1.2 - 1.8 mm | 2.6 mm felett | Fékezőrugók és lamellák felújítása |
| Lendkerék csapágy lógása | 0.02 - 0.04 mm | 0.08 mm felett | Csapágycsere és tengelyvizsgálat |
Mechanikus excenter préseknél havonta ellenőrizni kell a lendkerék csapágyazását és a kuplung-fék egység légrését. A fék késlekedése nemcsak méretpontatlanságot okoz, hanem életveszélyes helyzetet teremt, ha a gép túlfordul az alsó holtponton. Mérjük meg a légrést hézagmérővel három ponton a kerület mentén. Ha a lamellák kopása miatt a távolság meghaladja a gyártó által megadott kritikus értéket, a nyomólapokat utána kell állítani a fékezési idő megtartásához.
A karbantartási napló vezetésének gyakorlata
Sok helyen láttunk már olyan karbantartási füzetet, amelybe hónapokon át csak annyit írtak be: rendben. Ez a gyakorlat sajnos semmit sem ér, amikor valódi probléma adódik, vagy egy esetleges audit során igazolni kell a gép üzembiztonságát. A karbantartási napló nem adminisztrációs teher, hanem a gép orvosi kórlapja, ami alapján pontosan követhető az alkatrészek fáradása és a kenőanyagok viselkedése.
Műhelyünkben a papíralapú, lefűzhető mappát közvetlenül a gép mellett, egy zárt fémdobozban tartjuk, de ma már a táblagépes naplózás is kiválóan működik. A lényeg nem az adathordozó típusa, hanem a bejegyzések jellege. Minden ellenőrzésnél a konkrét mért értékeket kell feljegyezni a puszta pipa vagy szignó helyett.
- Dátum és pontos üzemóra: Mindig rögzítsük a beépített üzemóraszámláló állását. Ez alapján határozzuk meg a szűrőcserék, az olajvizsgálatok és a csapágykenések pontos idejét, nem pedig a naptári napok alapján.
- Mért számadatok: Ne azt írjuk be, hogy a nyomás jó, hanem azt, hogy a főköri nyomás 185 bar, a vezérlőnyomás 32 bar, a tartály hőmérséklete 48 Celsius-fok. Így azonnal látni fogjuk, ha a nyomás három hónap alatt lassan, hétről hétre 190-ről 175-re csökkent, ami figyelmeztet a szivattyú elhasználódására.
- Felhasznált kenőanyagok és alkatrészek tételei: Írjuk be a betöltött olaj pontos márkáját és specifikációját (például HLP 46), a zsírzás mennyiségét grammban, valamint a beépített szűrőbetét cikkszámát. Ez segít elkerülni az olajfajták véletlen összekeverését a későbbi utántöltéseknél.
- Észlelt rendellenességek és beavatkozások: Ha egy csatlakozón negyed fordulatot húzni kellett a szivárgás megszüntetéséhez, vagy ha szokatlan, zúgó hangot hallottunk a hidraulika felől a műszak végén, azt fel kell jegyezni. Lehet, hogy másnap már egy másik kolléga áll a gép mellé, és ennek a bejegyzésnek köszönhetően időben észreveszi a levegősödést.
- A karbantartó neve és aláírása: A személyes felelősségvállalás fenntartja az igényességet. Aki a nevét adja a méréshez, az valóban végigjárja az ellenőrzési pontokat.
A naplót félévente érdemes átlapozni a csapattal. A visszatérő apró hibák megmutatják, melyik gépegység igényel alaposabb felújítást a következő tervezett leállás alkalmával, és segít a raktári pótalkatrész készlet optimalizálásában is.
Gyakori hibák a prések karbantartásakor
Az évek során számos olyan visszatérő hibával találkoztunk, amelyeket jó szándékkal, de nem megfelelő szakismerettel vagy sietségből követtek el. Ezek a tévedések felesleges kiadásokat és veszélyes üzemállapotokat idéznek elő.
- Különböző típusú olajok keverése: Utántöltéskor sokan csak azt nézik, hogy hidraulikaolaj legyen kéznél. Azonban az ISO VG 32 és az ISO VG 68 keverése megváltoztatja a folyadék viszkozitási indexét, a különböző adalékcsomagok (például cinktartalmú és cinkmentes olajok) pedig reakcióba léphetnek egymással, ami iszaposodáshoz és a szelepek megszorulásához vezet.
- Túlzsírzás a csapágyaknál: Sokan úgy gondolják, a zsírból sosem elég. A túl sok zsír azonban nem tud hová távozni a zárt házból, felmelegedést okoz, kinyomja a szimeringeket, és összegyűjti a fémport és az abrazív szennyeződéseket a csapágygolyók körül.
- A szűrőcsere elodázása a tisztítás látszatával: A modern mikroszálas papír vagy szintetikus szűrőbetéteket tilos gázolajban vagy féktisztítóval kimosni, majd sűrített levegővel kifújni. Ezzel a pórusok átszakadnak, a szennyeződés bejut a mikrorésekbe, a szűrő pedig teljesen elveszíti szűrőképességét. A patronszűrőt mindig újra kell cserélni.
- Csavarok meghúzása nyomatékkulcs nélkül: A gépváz rögzítőcsavarjait, a szerszámbefogókat és a vezetősínek rögzítéseit tilos érzésre vagy toldott csővel meghúzni. Az egyenetlen meghúzási nyomaték a váz feszülését, csavarodását okozza, ami a kosvezetés félrekopásához és csavartöréshez vezet. Mindig használjunk kalibrált nyomatékkulcsot a gépkönyvben megadott értékekhez.
Következő gyakorlati lépések a műhelyben
Egyetlen karbantartási lista sem ér semmit, ha a polcon porosodik. Azt javasoljuk, hogy holnap reggel ne a megszokott rutinnal indítsák a műszakot, hanem tegyék meg az első három gyakorlati lépést a megbízhatóbb üzem felé.
Nyomtassák ki ezt az ellenőrző listát, és tegyék ki a présgép mellé egy jól látható, tiszta fóliatasakban. Jelöljenek ki egy felelős személyt a kezelők közül, aki minden reggel elvégzi a tízperces biztonsági és szemrevételezéses ellenőrzést, mielőtt az anyag a gépbe kerül. Szerezzék be a hiányzó mérőeszközöket, elsősorban egy pontos mérőórát és egy megbízható nyomatékkulcsot.
Végezetül fontos szem előtt tartani, hogy a megelőző felülvizsgálat a műhely belső feladata, de a gép biztonsági köreinek hitelesítését, a váz repedésvizsgálatát és a főhidraulika nagynyomású biztonsági szelepeinek beállítását bízzák akkreditált szakemberre vagy a gyártó szakszervizére. Ezzel a kettős megközelítéssel a présgépek hosszú évtizedeken át szolgálják majd a munkát, megbízhatóan és pontosan, ahogyan azt egy jó műhelyben elvárjuk.