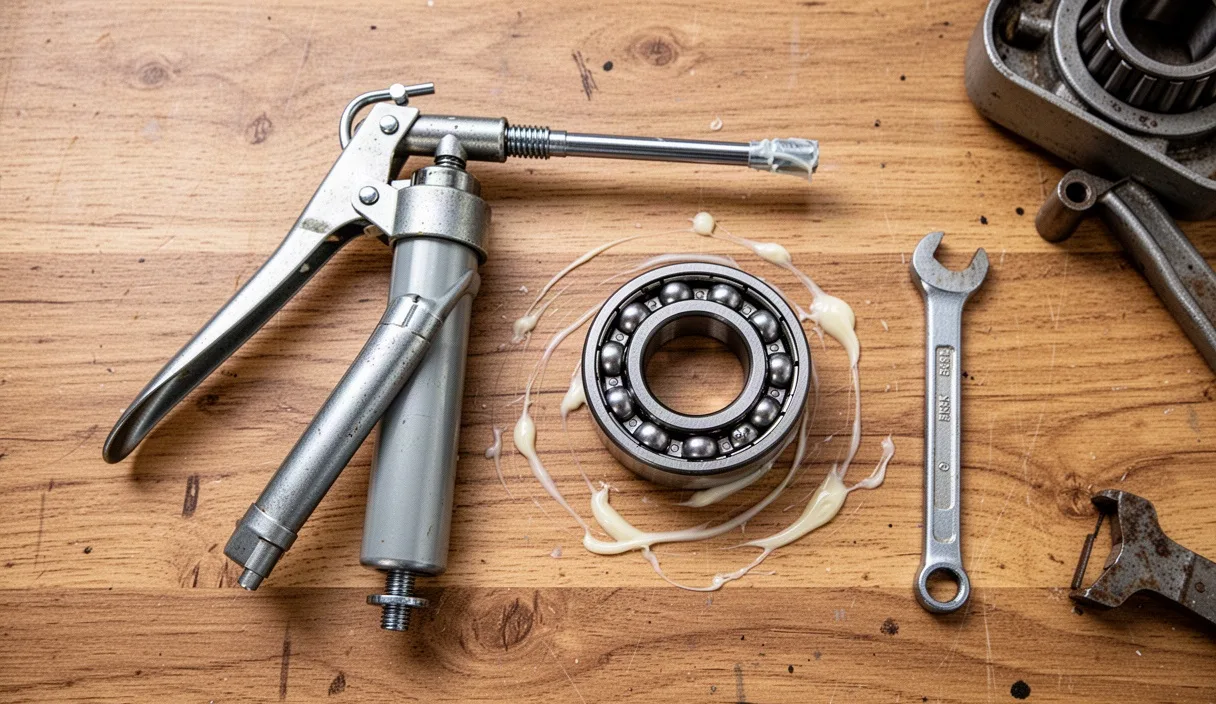
Amikor az ember belép a műhelybe, és meghallja azt a jellegzetes, finom surrogást, tudja, hogy a gépek rendben teszik a dolgukat. A csapágyak csendes munkások: ritkán veszünk róluk tudomást, amíg hirtelen meg nem változik a hangjuk, vagy fel nem forrósodik a házuk. A sokéves karbantartási tapasztalatunk azt mutatja, hogy a mechanikai hibák döntő része, nagyjából 68-70 százaléka nem fémfáradásból fakad. A valódi kiváltó ok szinte mindig a kenésnél keresendő, legyen az a nem megfelelő kenőanyag, a rosszul megválasztott adagolás vagy a poros környezet.
Egy csapágycsere nem pusztán az alkatrész árába kerül. Ott van a kiesett munkaidő, a leálló gépsor és az a feszültség, amit senki sem szeret a munkanapokon. Ezért írtuk meg ezt az útmutatót, amolyan műhelybeszélgetésként. Szeretnénk bemutatni a legfontosabb kenési szabályokat, a buktatókat és azokat a kézzelfogható lépéseket, amelyekkel megelőzheti a berendezések idő előtti leállását.
A kenőfilm szerepe a gördülőelemek között
Első pillantásra a csapágyak gördülőtestei és a futópályák simának tűnnek, szinte tükörfényesek. Ha azonban mikroszkóp alá tennénk őket, látnánk, hogy a felületük tele van apró kiemelkedésekkel és völgyekkel. Amikor a gép forog, a kenőanyagnak egyetlen létfontosságú feladata van: meg kell akadályoznia, hogy ezek a mikroszkopikus csúcsok közvetlenül egymáshoz érjenek. Ezt az állapotot nevezzük elasztóhidrodinamikus kenésnek, ahol a kialakuló kenőfilm vastagsága mindössze 0,1 és 1 mikrométer között mozog.
Ez a leheletvékony réteg hatalmas terhelést visel el. Amikor a gördülőelem áthalad a futópálya felett, a kenőanyagra nehezedő nyomás elérheti az 1,5-3 gigapascalt is. Ezen az extrém nyomáson a kenőolaj pillanatszerűen szilárdtesthez hasonló állapotba kerül, majd a terhelési zónából kilépve azonnal visszanyeri eredeti folyékony tulajdonságát. Ha ez a filmréteg akár egy másodpercre is megszakad, az acélfelületek összehegednek, mikro-berágódások keletkeznek, ami a felület gyors hámlásához vezet.
A kenőfilm kialakulásának alapfeltétele a megfelelő üzemi viszkozitás. Ha a csapágy túlmelegszik, az olaj elvékonyodik, a belső súrlódás nő, és eljutunk az úgynevezett határkenés állapotába. Ekkor már közvetlen fémes érintkezés történik, ami villámgyors kopást indít el. A kenés feladata tehát nemcsak a súrlódáscsökkentés, hanem a keletkező hő elvezetése és a környezeti szennyeződések távol tartása is.
A túlkenés mechanizmusa és veszélyei
A műhelyekben gyakran találkozunk azzal a jó szándékú, ám végzetes szemlélettel, miszerint ha a kevés kenőzsír rossz, akkor a sok zsír biztosan jó. Ez az egyik legelterjedtebb hiba a gyakorlatban. Amikor egy csapágyházat teljesen megtöltünk zsírral, a gördülőtestek nem futnak szabadon, hanem valósággal gázolnak a masszív anyagban. Ezt a jelenséget zsírkeverésnek, idegen kifejezéssel churningnak hívjuk.
A zsírkeverés miatt a belső hidrodinamikai ellenállás drasztikusan megnő. A csapágy úgy viselkedik, mintha sűrű iszapban kellene sprintelnie, emiatt a hőmérséklet hirtelen megugrik, akár 90-110 Celsius-fok fölé is kúszhat. A tartós hő hatására a kenőzsír szerkezete megváltozik: a szappanváz elengedi az alapolajat, ami egyszerűen kifolyik a házból, a visszamaradó megégett sűrítőanyag pedig kemény, száraz lerakódássá válik, ami tovább blokkolja a golyók vagy görgők szabad mozgását.
A túlnyomás emellett mechanikai károkat is okoz. Egy szabványos kézi zsírzópréssel akár 300 bar feletti nyomást is ki lehet fejteni anélkül, hogy észrevennénk. Ekkora erő könnyedén kinyomja vagy átszakítja a csapágy radiális ajaktömítéseit. A sérült tömítésen keresztül a zsír kikerül, míg a helyére bejut a hűtővíz, a por vagy a forgács. A biztonságos üzem érdekében javasolt a zsírzás idejére kivenni a leeresztő dugót, vagy nyomásmentesítő zsírzószelepet alkalmazni, amely engedi a felesleg távozását.
Megfelelő kenőzsír kiválasztása fordulatszám szerint
A kenőzsírok nem egyformák, nem használhatjuk ugyanazt a tubust a lassú járású szállítószalaghoz és a gyorsfordulatú maróorsóhoz. A kiválasztás legfontosabb támpontja az úgynevezett fordulatszám-tényező, amelyet a szakma n × dm értékként ismer. Itt az n az üzemi fordulatszám percenként, a dm pedig a csapágy középátmérője milliméterben, azaz a belső és a külső átmérő számtani közepe.
Nagy sebességnél a túl sűrű alapolaj túl nagy belső súrlódást okoz, míg alacsony fordulaton a túl híg olaj nem tud ellenállni a felületi terhelésnek, és kiszorul az érintkező felületek közül. Az alábbi táblázat bemutatja, milyen fordulatszám-tartományhoz milyen alapolaj-viszkozitást érdemes társítani normál, 40 Celsius-fokos üzemi viszonyok mellett:
| Fordulatszám-tényező (n × dm) | Ajánlott viszkozitás (40 °C-on) | Sűrítőanyag típusa | Jellemző ipari alkalmazás |
|---|---|---|---|
| 50 000 alatt | 320 - 680 mm²/s | Lítium-komplex vagy kalcium-szulfonát | Nehézipari törőgépek, lassú szállítószalagok |
| 50 000 - 300 000 | 100 - 220 mm²/s | Lítium szappan vagy polikarbamid | Általános villanymotorok, szivattyúk, ventilátorok |
| 300 000 - 600 000 | 32 - 68 mm²/s | Polikarbamid vagy bárium-komplex | Ipari elszívók, szerszámgép segédtengelyek |
| 600 000 felett | 15 - 25 mm²/s | Speciális szintetikus észter bázisú | Nagy pontosságú maró- és köszörűorsók |
A sűrítő típusa szintén döntő jelentőségű. Egy nedves környezetben, például élelmiszeripari mosásnak kitett hajtóműnél a kalcium-szulfonát sűrítők nyújtják a legjobb vízállóságot, míg a magas üzemi hőmérsékleten dolgozó villanymotorokhoz a polikarbamid bázisú zsírok ajánlottak a hosszú oxidációs stabilitásuk miatt.
Zsírzási időközök meghatározása üzemi ótermészetes megújulás alapján
A karbantartásban nem szabad a naptárra hagyatkozni: a "minden hónap első hétfőjén zsírozunk" szemlélet szinte biztosan alulkenéshez vagy túlkenéshez vezet. A kenési ciklust az üzemi ótermészetes megújulás, a terhelés és a környezeti hatások alapján kell kiszámítani. Egy folyamatosan, heti hét napban járó csapágy sokkal hamarabb igényli a friss zsírt, mint egy műszakonként csak két órát működő segédberendezés.
Az egyszerre bejuttatandó zsírmennyiség meghatározására egy bevált, megbízható műhelyképletet használunk:
G = 0,005 × D × B
A képletben a G a szükséges zsírmennyiség grammban, a D a csapágy külső átmérője milliméterben, míg a B a csapágy teljes szélessége milliméterben. Például egy 130 milliméter külső átmérőjű és 35 milliméter széles mélyhornyú golyóscsapágy esetében a számítás: 0,005 × 130 × 35 = 22,75 gramm. Ennél többet egyszerre semmiképpen sem szabad bepréselni a házba.
Az időközök kiszámításakor vegyük figyelembe az üzemi hőmérsékletet. A kenőanyagok élettartama 70 Celsius-fok felett minden 15 fokos emelkedéssel a felére csökken. Ha egy berendezés 85 fokos átlaghőmérsékleten üzemel, az elméleti zsírzási intervallumot azonnal 50 százalékkal le kell rövidíteni. Hasonló korrekciót kell alkalmazni erős rezgés, függőleges beépítésű tengelyek vagy poros munkakörnyezet esetén is.
A tiszta kenőanyag tárolásának szabályai
A legkiválóbb kenőzsír is tönkreteheti a csapágyat, ha a tárolás során nem vigyázunk a tisztaságára. A csapágyak futófelületeit elválasztó olajfilm rétegvastagsága kisebb, mint egy átlagos porszemcse mérete. Ha a zsírba kvarchomok vagy fémpor kerül, az a csapágy belsejében csiszolópasztaként kezdi el koptatni az edzett acélt. A raktározás tisztasága ezért nem esztétikai kérdés, hanem közvetlen gépvédelmi feladat.
A zsíros hordókat és kannákat mindig zárt térben, kiegyensúlyozott hőmérsékleten, 15 és 25 Celsius-fok között érdemes tárolni. A közvetlen napsütés vagy a fagy hatására a kenőanyag fázisokra válhat szét, az alapolaj kiválhat a sűrítőből. Ha nagyobb hordókat használunk, azokat soha ne tartsuk nyitva. A fedeleket minden merítés után azonnal rögzítsük vissza, a kézi spatulákat vagy adagolókat pedig tartsuk külön, tisztított tárolódobozban.
A kenőanyagok kezelésénél vezessük be az alábbi alapszabályokat a műhelyben:
- Alkalmazzunk színkódos rendszert a kannákon, a zsírzópréseken és a gépeken lévő zsírzógombokon, így elkerülhető a különböző típusok összekeverése.
- Mindig kövessük a FIFO elvet: a régebben beérkezett anyagot használjuk fel először, elkerülve a zsírok többéves raktári öregedését.
- A zsírzófejek csatlakoztatása előtt a csapágyházon lévő zsírzógombot egy tiszta, szálmentes ronggyal gondosan töröljük le.
- A bontott zsíros vödröket soha ne hagyjuk nyitva a sarokcsiszolók vagy hegesztőállomások közelében, mert a szálló por perceken belül beszennyezi a felszínt.
Gyakori hibák a mindennapi karbantartásban
Gyakori tapasztalatunk, hogy a kenési hibák a legegyszerűbb műveleteknél történnek. Az egyik legsúlyosabb hiba az összeférhetetlen zsírok keverése. Amikor a lítium-bázisú zsírt összenyomják egy poliurea- vagy nátrium-sűrítésű anyaggal, a szappanok kémiai reakcióba léphetnek egymással. Ennek eredményeként a szerkezet összeomlik: a kenőanyag hirtelen vagy teljesen folyékonnyá válik és elszivárog, vagy kőszerű masszává keményedik a csapágyban.
A másik mindennapos tévedés a zsírzóprések lökettérfogatának figyelmen kívül hagyása. A karbantartók gyakran fejből számolják a nyomásokat, miközben nem tudják, mennyi zsír távozik egyetlen pumpálással. Egy átlagos kézi karos zsírzópréssel 1,1 és 1,6 gramm közötti mennyiséget juttatunk be lökettérfogatonként, míg egy egykezes pisztollyal csupán 0,6-0,8 grammot. Ha ezt nem mérjük fel előzetesen, a gép könynen az előírt mennyiség töredékét vagy többszörösét kapja.
Végezetül meg kell említeni a túl gyors adagolást. Amikor sietünk, a kézi kart hirtelen és erősen nyomjuk le. A csapágyban a zsírnak nincs ideje eloszlani a golyók között, a helyi belső nyomás pedig egyetlen pillanat alatt kárt tehet a kosárszerkezetben vagy a tömítőajkakban. A zsírozást mindig lassan, egyenletesen kell végezni, miközben ideális esetben a tengelyt kézzel lassan körbeforgatjuk.
Teendők és következő lépések a műhelyben
A kenési fegyelem javítását nem kell bonyolult szoftverekkel kezdeni, elég néhány ésszerű lépést tenni már a következő munkanapon. Első feladatként vegyen elő egy digitális konyhai mérleget, nyomjon ki a zsírzóprésből pontosan tíz löketet egy tiszta kartonlapra, majd mérje le a súlyt. Ezt ossza el tízzel: mostantól pontosan tudni fogja, hány grammot szállít a szerszám egyetlen mozdulattal, így a fenti képlet alapján már precízen adagolhatja a kenőanyagot.
Ezután készítsen egy egyszerű felmérést a műhely legfontosabb gépeiről. Írja össze a csapágyak méreteit, az üzemi fordulatszámot és a környezeti hőmérsékletet. Címkézze fel a zsírzópontokat a megfelelő típus megjelölésével és a szükséges löketszámmal. Ha egy berendezés extrém körülmények között üzemel, például 130 fok feletti folyamatos hőnek, agresszív vegyszereknek vagy különleges rázkódásnak van kitéve, érdemes tribológus szakember vagy kenéstechnikai mérnök véleményét kikérni a speciális zsírtípus kiválasztásához.