Amikor belépünk a műhelybe a reggeli kávé után, a gépek zúgása megszokott háttérzajt ad a napnak. Sokszor gondoljuk úgy, hogy pontosan látjuk, mi történik a marógép, a szalagfűrész vagy az eszterga körül, hiszen egész nap ott dolgozunk melletRoutek. Az évek során azonban megtanultuk, hogy az emberi szem és az emlékezet könnyen csal. Egy gép motorja járhat ótermészetes megújulás át úgy is, hogy a forgács valójában alig hullik, vagy éppen fordítva, a túlterhelés szép csendben koptatja a drága alkatrészeket anélkül, hogy észrevennénk.
Nem kell mindjárt drága gyári felügyeleti rendszerekre vagy milliós beruházásokra gondolni, ha szeretnénk tisztábban látni a folyamatokat. Néhány egyszerű, bárhol beszerezhető mérőeszközzel, nyitható áramváltóval és digitális hőmérővel olyan megbízható képet kaphatunk a géppark állapotáról, amely azonnal segít a karbantartás tervezésében és az áramszámla lefaragásában. Ebben az útmutatóban lépésről lépésre megmutatjuk, hogyan építhetünk ki egy ilyen rendszert a saját kezünkkel, biztonságosan és felesleges bonyodalmak nélkül.
Miért érdemes mérni a gépek valós üzemidejét
A műhelyi tapasztalat azt mutatja, hogy az üzemidő és a hasznos megmunkálási idő két teljesen különálló dolog. Egy hagyományos esztergapad főorsója foroghat nyolc órás műszakban akár hat órát is, miközben a kés ténylegesen csak két és fél órát ér hozzá az anyaghoz. A köztes idő beállításra, mérésre vagy éppen anyagmozgatásra megy el. Ha a karbantartást pusztán a naptári napok vagy a főkapcsoló felkapcsolt állapota alapján tervezzük, előfordulhat, hogy túl korán cserélünk olajat, vagy ami még rosszabb, túl későn vesszük észre a kopást.
A terhelés alatti üzemidő mérése rávilágít a rejtett veszteségekre is. Amikor egy szalagfűrész üresen jár a levágott darab eltávolítása után, mert a kolléga éppen a tolómérőt keresi, kilowattótermészetes megújulás vesznek kárba a hónap végén. Ha pontosan látjuk, hogy egy gép a nap 38 százalékában üresjáratban pörög, nem a kollégákat kell hibáztatni, hanem a munkaterület elrendezését érdemes átgondolni. A mérési adatok birtokában a viták helyét a tények veszik át.
A valós gépótermészetes megújulás ismerete a kalkulációban is óriási segítség. Amikor egyedi alkatrészek gyártására adunk árajánlatot, sokszor csak saccoljuk a gépköltséget. Ha a rendszerünk megmutatja, hogy egy bonyolultabb rozsdamentes acél munkadarab marása nem 45 percet vett igénybe a szerszám alatt, hanem 72 percet, a következő alkalommal pontosabb, tarthatóbb árat tudunk adni az ügyfeleknek, így a műhely bevétele is kiszámíthatóbb marad.
Áramváltók felszerelése a tápkábelekre bontás nélkül
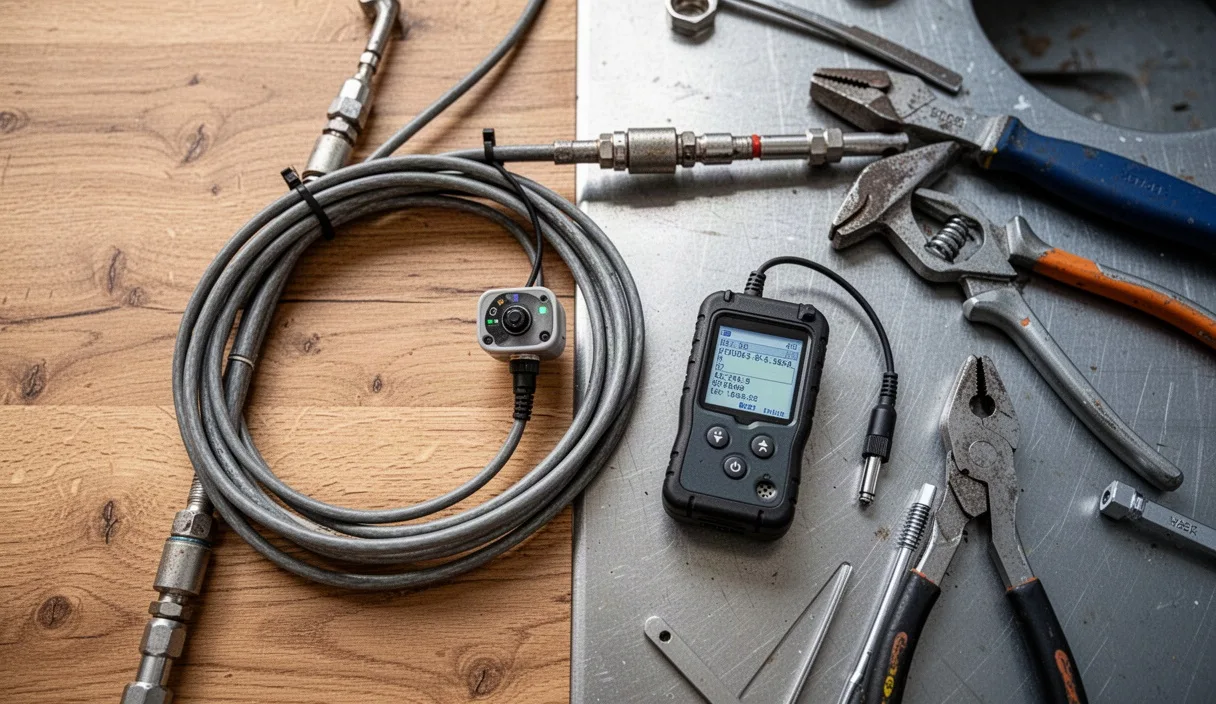
A legegyszerűbb és legbiztonságosabb módja annak, hogy megtudjuk, mikor dolgozik egy gép, a motor által felvett áram mérése. Ehhez nem kell megbontani a meglévő vezetékeket, és nem szükséges megszakítani az áramkört sem. A nyitható magos áramváltók, mint például az SCT-013 típuscsalád, úgy működnek, mint egy apró lakatfogó: egyszerűen rácsatintjuk őket az egyik fázisvezetőre, és a mágneses mező változásából pontos analóg jelet kapunk.
A felszerelésnél van egy alapszabály, amit sosem szabad figyelmen kívül hagyni: az áramváltót kizárólag egyetlen vezető érre szabad rápattintani. Ha a teljes, háromeres vagy öteres kábelt fogjuk közre a műanyag köpennyel együtt, a bejövő és visszatérő áramok mágneses tere kioltja egymást, a műszerünk pedig nullát fog mutatni. A kapcsolószekrényben vagy a gép motorvédő kapcsolója után kell megkeresni az egyik fázisvezetéket, ahol a szigetelt érhez külön is hozzáférünk.
Bár a nyitható áramváltó használata nem igényel közvetlen fémes érintkezést a vezetékkel, az elosztószekrény kinyitása mindig veszélyes üzem. A telepítés idejére kötelező áramtalanítani a teljes gépet a főkapcsolóval, és feszültségkémlelővel ellenőrizni a feszültségmentességet. Ha nem vagyunk biztosak a dolgunkban, a szerelést bízzuk regisztrált villanyszerelő szakemberre, a szenzor másik végén lévő kisfeszültségű vezetékezést viszont már magunk is nyugodtan beköthetjük a mérőegységbe.
| Mérési módszer | Telepítési igény | Bontási szükséglet | Karbantartási igény |
|---|---|---|---|
| Nyitható áramváltó (CT) | Alacsony, 10-15 perc fázisonként | Nincs, a kábel ép marad | Gyakorlatilag nincs |
| Közvetlen sönt ellenállás | Magas, speciális sorkapocs kell | Igen, a vezetéket el kell vágni | Évente csavarlazulás ellenőrzése |
| Mechanikus segédérintkező | Közepes, mágneskapcsolóhoz kötve | Részleges, vezérlőkör megbontása | Érintkezők kopásának vizsgálata |
Hőmérsékletmérés kritikus csapágyaknál
A forgó alkatrészek, mint a főorsók, hajtóművek és tengelykapcsolók legnagyobb ellensége a súrlódás miatti túlmelegedés. Egy csapágy elhasználódása szinte mindig hőfejlődéssel kezdődik, még jóval azelőtt, hogy az emberi fül számára hallható csikorgás vagy rezgés megjelenne. Ha a csapágyház felületi hőmérsékletét folyamatosan figyeljük, megelőzhetjük a tengely berágódását és az akár több hetes kényszerpihenőt.
A digitális műhelyi mérésre kiválóan alkalmas a Dallas DS18B20 típusú digitális hőérzékelő vízálló, fémhüvelyes változata, vagy rázkódásnak jobban kitett helyeken a PT100, PT1000 platina ellenállásos érzékelő. A DS18B20 nagy előnye, hogy egyetlen háromeres vezetéken akár tucatnyi érzékelő adata is továbbítható a vezérlőhöz, mivel minden szenzor egyedi gyári azonosítóval rendelkezik. Ez minimálisra csökkenti a gépen végigfutó kábelek számát.
A mechanikai rögzítéshez érdemes fémcsöveket vagy kis rézbilincseket használni, hővezető pasztával kiegészítve. Az alábbi lépések segítenek a stabil mérés kialakításában:
- Tisztítsuk meg a csapágyház felületét fémtisztára a zsírtól és festéktől a mérési ponton.
- Vigyünk fel egy vékony réteg szilikonos hővezető pasztát a fémfelületre az optimális hőátadás érdekében.
- Szorítsuk a hengeres érzékelőhüvelyt közvetlenül a házhoz rozsdamentes acél szalagbilinccsel vagy csavaros rögzítőfüllel.
- Gondoskodjunk a kábel tehermentesítéséről legalább két ponton kábelkötegelővel, hogy a gép rezgése ne törje meg a vékony belső vezetékeket.
A normál üzemi hőmérséklet a legtöbb ipari golyóscsapágynál 45 és 65 Celsius-fok között mozog a megmunkálás terhelésétől függően. Ha a mért érték tartósan 75 fok fölé kúszik, vagy hirtelen, egy órán belül 15 fokot emelkedik azonos külső hőmérséklet mellett, az egyértelmű figyelmeztető jel: ideje ellenőrizni a kenőanyag mennyiségét vagy a szíj feszességét.
Adattovábbítás mikrokontrollerrel vagy kisméretű PLC-vel
Miután a szenzorok a helyükre kerültek, szükség van egy központi agyra, amely a nyers analóg és digitális jeleket feldolgozza és elküldi a műhely irodájába. Két megbízható út áll előttünk: a nyílt forráskódú mikrokontrollerek, például az ESP32 lapkák világa, vagy a robusztus, kisméretű ipari logikai vezérlők, mint a Siemens Logo vagy az elterjedt Modbus RTU relémodulok.
Az ESP32 mikrokontroller verhetetlen az árában, és beépített Wi-Fi kapcsolattal rendelkezik. Egy megfelelően megírt, egyszerű programmal másodpercenként mintavételezi az áramváltót, kiszámítja az effektív áramot, kiolvassa a hőmérőket, majd MQTT protokollon keresztül elküldi az adatokat egy központi mini számítógépre, mondjuk egy Raspberry Pi-re. Fémházas kapcsolószekrénybe szerelve azonban a Wi-Fi jel gyenge lehet, ilyenkor külső antennás változatot kell választani, vagy Ethernet paneles kártyát használni.
Ha a műhelyben poros, elektromos szempontból zajos a környezet, a nagyfrekvenciás hegesztők vagy frekvenciaváltók zavarhatják a hobbi mikrokontrollereket. Ilyenkor érdemes 24 voltos ipari tápellátással működő mini PLC-t vagy kalapsínre szerelhető I/O modult alkalmazni. Ezek bemenetei védettek a túlfeszültség és a tranziensek ellen, az adatokat pedig a megbízható, árnyékolt RS485-ös kábelen, ipari Modbus protokollal továbbítják akár több száz méteres távolságba is.
Az adatok gyűjtésére kiváló és ingyenes megoldás egy helyi szerveren futó Home Assistant vagy Node-RED rendszer InfluxDB adatbázissal párosítva. Ezek nem igénylik, hogy az adataink kimenjenek az internetre egy külső felhőbe, így a műhely működési adatai teljes biztonságban maradnak a helyi hálózaton belül.
Egyszerű heti kimutatások készítése a csapatnak
A begyűjtött adathalmaz semmit sem ér, ha a műszak végén senki sem néz rá. A leggyakoribb hiba, hogy túlbonyolított, színes grafikonokkal teli vezérlőpultokat hozunk létre, amelyeken tíz percig kell keresni a lényeget. A műhelyben dolgozóknak tiszta, átlátható információkra van szükségük ahhoz, hogy a saját munkájukat hatékonyabban szervezhessék.
Állítsunk össze egy egyszerű, heti összefoglalót, amelyet hétfő reggel kinyomtatva kifüggesztünk a faliújságra, vagy közösen átfutunk a műszakindító megbeszélésen. Ebben az összefoglalóban elegendő három fő mutatóra koncentrálni:
- Tényleges forgácsolási vagy vágási idő gépenként, órában kifejezve.
- Üresjárati ótermészetes megújulás száma, amikor a főmotor járt, de a terhelés nem érte el a munkavégzési szintet.
- A kritikus csapágyak heti átlagos és maximális hőmérsékleti csúcsai.
Amikor a csapat látja, hogy a daraboló gép előző héten 14 órát ment üresben, azonnal elindul a közös gondolkodás: talán a végálláskapcsoló nem állítja le automatikusan a szivattyút, vagy az előkészített szálanyag tárolója van túl messze a géptől. Az adatok nem a számonkérést szolgálják, hanem kézzelfogható alapot adnak a közös műhelyfejlesztéshez. Amikor a dolgozók látják az összefüggést a mérés és a kényelmesebb, logikusabb munkavégzés között, maguk fogják kérni a következő gép felműszerezését.
Gyakori hibák a műhelyi adatgyűjtésben
A kezdeti lelkesedésben könnyű elkövetni néhány olyan hibát, ami megnehezíti a rendszer használatát vagy téves adatokhoz vezet. Érdemes ezekre előre figyelni:
- A túl sűrű mintavételezés: másodpercenként tíz mérést rögzíteni felesleges egy egyszerű hőmérsékletnél. Csak megtölti a merevlemezt, a lényeg pedig elvész az adatözönben. A csapágyhőfokot elég percenként, az áramot 2-5 másodpercenként naplózni.
- Árnyékolatlan adatkábelek vezetése a motorok tápvezetékei mellett: a frekvenciaváltók erős elektromágneses zajt keltenek, ami hamis hőmérséklet-ugrásokat vagy szétkapcsoló hálózatot eredményez. Mindig használjunk árnyékolt, csavart érpáras kábelt a szenzorokhoz, és az árnyékolást csak a kapcsolószekrény felőli oldalon földeljük le.
- A nullpont és a határértékek elmulasztott kalibrálása: egy 5,5 kilowattos villanymotor üresjárati árama akár a névleges áram 30-40 százaléka is lehet. Ha ezt nem mérjük le előre lakatfogóval, a rendszer a sima üres forgást is hasznos munkának fogja érzékelni.
- Bonyolult felhőszolgáltatások erőltetése: a fizetős ipari felhők havidíja megterheli a kis műhely költségvetését, és internetkimaradás esetén az adatok elvesznek. A helyben tárolt adatok megbízhatóbbak egy kisvállalkozás számára.
Gyakorlati lépések a kezdéshez
A legjobb megközelítés a fokozatosság. Ne próbáljuk meg egyszerre a műhely összes berendezését behálózni, mert a feladat gyorsan átláthatatlanná válik, a napi munka mellett pedig nehéz lesz befejezni a projektet. Válasszuk ki azt az egyetlen gépet, amely a termelés szűk keresztmetszete, vagy amelynek meghibásodása a legnagyobb kiesést okozná.
Szerezzünk be egy darab nyitható áramváltót, két digitális hőmérőt, valamint egy mikrokontrollert vagy bemeneti modult. Építsük ki a tesztkört ezen az egyetlen berendezésen, és járassuk két hétig. Ezalatt az idő alatt kitapasztaljuk a vezetékezés finomságait, beállítjuk a terhelési küszöbértékeket, és látni fogjuk, milyen formában a leghasznosabb az adat a csapat számára. Ha ez az első mérőpont stabilan működik és meghozza a várt felismeréseket, utána már gyerekjáték lesz a többi berendezést is lépésről lépésre bekötni.