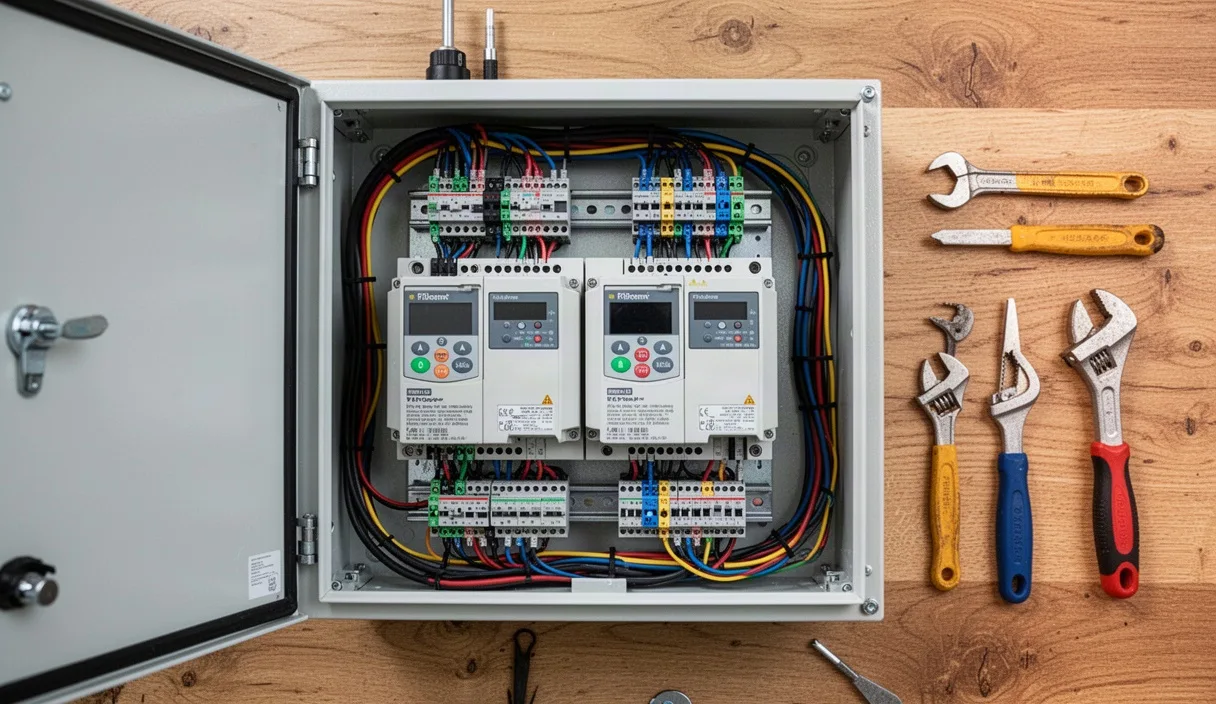
Amikor belépsz a műhelyünkbe, szinte mindig hallani egy halk, jellegzetes zümmögést a háttérben. Ez a frekvenciaváltók hangja, amelyek nálunk és a hozzánk forduló üzemekben is csendben végzik a dolgukat nap mint nap. Sokan tartanak ezektől a készülékektől, mert a menürendszerük elsőre bonyolultnak tűnik a több száz paraméterével és rövidítésével. Valójában azonban, ha megérted a működési elvüket és következetesen haladsz végig a beállításokon, a frekvenciaváltó nem ellenség, hanem a villanymotorok legmegbízhatóbb társa lesz.
Ebben az útmutatóban összegyűjtöttük azokat a gyakorlati tapasztalatokat, amelyeket az évek során szereztünk beüzemelések és javítások közben. Nem elméleti képletekkel fogunk terhelni, hanem konkrét beállítási lépésekkel, mérési pontokkal és hibakeresési tanácsokkal segítünk, hogy magabiztosan tudd felparaméterezni a hajtást, vagy éppen gyorsan megtaláld a hibát, ha a hajtás váratlanul leáll egy forgalmas műszak közepén.
A frekvenciaváltók szerepe az energiatakarékosságban
Gyakran találkozunk olyan rendszerekkel, ahol egy szivattyú vagy egy ipari ventilátor folyamatosan teljes fordulatszámon pörög, a folyadék vagy a levegő mennyiségét pedig egyszerű fojtószeleppel, zsaluval szabályozzák. Ez pontosan olyan, mintha az autóban tövig nyomnád a gázt, miközben a sebességet a fékpedállal próbálnád tartani. Amikor a hajtásláncba beépítünk egy frekvenciaváltót, a motor pontosan akkora fordulatszámon dolgozik, amekkorára a pillanatnyi technológiának szüksége van.
Centrifugális gépeknél, mint a keringető szivattyúk vagy elszívó ventilátorok, a teljesítményigény a fordulatszám harmadik hatványával arányos. Ez azt jelenti, hogy ha a frekvenciát 50 Hz-ről csupán 42 Hz-re csökkented, a fordulatszám mintegy 16 százalékkal esik vissza, miközben a motor által felvett villamos teljesítmény akár 41 százalékkal is mérséklődhet. Ez nem elméleti feltevés: a mérőműszerek a kimeneten pontosan ezt a csökkenést mutatják, ami már egy kisebb üzemben is havi szinten mérhető költségcsökkenést eredményez a villanyszámlában.
| Szabályozási mód | Kért légszállítás | Motor felvett teljesítménye (7.5 kW motor) | Hálózati hatás |
|---|---|---|---|
| Mechanikus fojtózsalu | 80% | 6.8 kW | Állandó csúcsterhelés, magas meddő áram |
| Frekvenciaváltó (40 Hz) | 80% | 4.1 kW | Lágyindítás, alacsonyabb áramfelvétel |
| Mechanikus fojtózsalu | 60% | 5.9 kW | Felesleges fojtási veszteség, melegedő közeg |
| Frekvenciaváltó (30 Hz) | 60% | 2.3 kW | Minimális mechanikai kopás, csendes járás |
Az energiamegtakarítás mellett a gépészeti elemek élettartama is jelentősen megnő. A közvetlen hálózati indításkor fellépő, a névleges érték hatszorosát vagy hétszeresét elérő áramlökések teljesen megszűnnek. A hajtóművek fogaskerekei, az ékszíjak és a tengelykapcsolók nem kapnak hirtelen rántásokat, így a karbantartási intervallumok kitolódnak, a mechanikai fáradásból adódó törések száma pedig drasztikusan csökken.
Alapparaméterek megadása az adattábla alapján
Mielőtt bármilyen vezérlési funkciót beállítanál, az első és legfontosabb feladat a motor adattábláján szereplő adatok pontos bevitele. Ha itt hibát vétesz, a frekvenciaváltó belső matematikai modellje téves lesz, ami rossz nyomatéktartáshoz, indokolatlan hibaleállásokhoz vagy a motor tekercseinek leégéséhez vezethet. Készíts egy tiszta fotót a motor adattáblájáról egy jó minőségű telefonnal, így a sötét kapocsház mellett sem kell találgatnod a számokat.
A leggyakoribb hiba a csillag és delta bekötés összekeverése. Egy tipikus 230/400 V-os motort háromfázisú, 400 V-os frekvenciaváltóra csakis csillag kapcsolásban szabad természetes megújulásötni. Ha ilyenkor a delta kapcsoláshoz tartozó nagyobb áramerősséget adod meg a váltónak, a beépített elektronikus motorvédelem nem fog időben lekapcsolni egy esetleges mechanikai megszorulás esetén. Mindig ellenőrizd a kapocsdobozban lévő réz átkötőlemezek állását is a fizikai bekötéskor.
A paraméterezést a következő adatok pontos rögzítésével végezd el a kijelzőn:
- Névleges feszültség (V): Általában 400 V háromfázisú ipari hálózatnál, vagy 230 V kisebb, egyfázisú betáplálású váltóknál.
- Névleges áramerősség (A): A motor tábláján a kiválasztott kapcsoláshoz (csillag vagy delta) tartozó pontos amper érték, például 4.6 A.
- Névleges frekvencia (Hz): Európai motoroknál alapesetben 50 Hz, hacsak nem speciális, 60 Hz-es vagy nagyfrekvenciás marómotorról van szó.
- Névleges fordulatszám (rpm vagy fordulat/perc): Mindig a terhelt fordulatszámot add meg (például 1430 fordulat/perc), soha ne a szinkron fordulatszámot (1500 fordulat/perc), mert a kettő különbségéből számolja a váltó a szlipet.
- Teljesítménytényező (cos phi): Általában 0.78 és 0.86 közötti érték, amely a motor mágneses hatásfokát tükrözi.
Miután rögzítetted ezeket a számokat, érdemes futtatni a frekvenciaváltó automatikus motorazonosítási funkcióját (autotuning). Ennek létezik álló helyzeti és forgatásos változata. Ha a motor már össze van kötve a hajtott géppel (például hajtóművel, szíjjal), mindig az álló helyzeti azonosítást válaszd. A váltó ilyenkor kis feszültségű mérőimpulzusokat küld a tekercsekbe, amivel pontosan meghatározza az állórész ellenállását és a szórási induktivitást anélkül, hogy a mechanikát elmozdítaná.
Felfutási és leállási profilok beállítása
A motor elindítása és megállítása ritkán történhet pillanatszerűen. A felfutási idő (gyakran t_acc vagy P1120) határozza meg, hogy a hajtás hány másodperc alatt éri el a nulláról a beállított maximális frekvenciát, míg a leállási idő (t_dec vagy P1121) a fékezés sebességéért felel. Ha ezeket az időket túl rövidre választod, a frekvenciaváltó túláram vagy túlfeszültség hibával lekapcsol, ha pedig túl hosszúra, az lassítja a gyártási folyamatot.
A lefutási profil típusa legalább annyira lényeges, mint maga az időtartam. Alapesetben a legtöbb készülék lineáris rámpát használ, ahol a fordulatszám egyenletesen változik. Sok alkalmazásban ez azonban hirtelen rántást idéz elő az elindulás pillanatában és a célsebesség elérésekor. Szállítószalagoknál, ahol nyitott edényben folyadékot mozgatnak, vagy érzékeny munkadarabokat szállítanak, az úgynevezett S-görbe profil a tökéletes választás. Az S-görbe finoman indítja a gyorsulást, a köztes szakaszon lineárisan emeli a fordulatot, majd a végén újra lágyan simul be a beállított sebességre.
A leállítás módjának meghatározásakor három alapvető megközelítés közül választhatsz a hajtott gép jellegétől függően:
- Vezérelt lefutás (Ramp to stop): A váltó aktívan csökkenti a kimenő frekvenciát a beállított idő alatt. Ez a leggyakoribb, általános célú beállítás.
- Szabad kifutás (Coast to stop): A kimeneti feszültség azonnal megszűnik, és a motor a saját mechanikai ellenállása és tehetetlensége függvényében áll meg. Kiválóan alkalmas ventilátorokhoz és nagy tömegű tárcsákhoz, ahol nincs szükség gyors megállásra.
- Egyenáramú fékezés (DC injection): A megállás utolsó szakaszában a váltó egyenáramot vezet az állórész tekercseibe, ami azonnal rögzíti a forgórészt. Általában fűrészgépeknél vagy pozicionáló asztaloknál alkalmazzuk a maradék forgás kiküszöbölésére.
Ha egy nagy tehetetlenségű gépet (például egy nehéz centrifugát vagy nagyméretű csiszolókorongot) kell gyorsan megállítani, a motor generátorként kezd működni, és energiát táplál vissza a váltó felé. Ha ez a visszatáplált energia túl magas, külső fékellenállást kell bekötnöd a váltó megfelelő kapcsaira (általában B+ és B-, vagy BR jelöléssel), amely a felesleges mozgási energiát biztonságosan hővé alakítja át.
Túlfeszültség és túlmelegedés okai
A szervizelés során a kijelzőn megjelenő hibaüzenetek közül messze a leggyakoribb a túlfeszültség (gyakran OV, Overvoltage kód) és a túlmelegedés (OH, Overheat kód). Ezek a leállások ritkán jelentik a frekvenciaváltó végleges meghibásodását: sokkal inkább arról tanúskodnak, hogy a környezeti feltételek vagy a paraméterezés eltér az optimálistól.
A túlfeszültség szinte kivétel nélkül a fékezési szakaszban jelentkezik. Amikor a hajtás gyorsabban próbálja lassítani a motort, mint ahogy a mechanikai rendszer természetes súrlódása engedné, a motor generátoros üzembe vált. A termelt energia visszajut a frekvenciaváltó egyenáramú közbenső körébe, ahol a pufferkondenzátorok feszültsége hirtelen megemelkedik. Ha ez a feszültség egy 400 V-os rendszernél meghaladja a megközelítőleg 740-780 V-os küszöbértéket, a védelmi áramkör azonnal letilt, hogy megmentse az IGBT félvezető modulokat a feszültségátütéstől. A megoldás ilyenkor a leállási idő megnyújtása, vagy egy fékellenállás beépítése.
A motor túlmelegedése egy másik alattomos probléma, különösen alacsony fordulatszámú tartós üzemben. A szabványos aszinkron motorok saját hűtőventilátora a motor tengelyére van rögzítve. Ha a motort 15 Hz-en járatod névleges nyomaték mellett, a ventilátor légszállítása a töredékére esik vissza, miközben az áramfelvétel és a keletkező tekercshő változatlanul magas marad. Ilyen esetekben kötelező külső, állandó fordulatszámú kényszerhűtő ventilátort felszerelni a motor hátuljára, vagy a motorba épített PTC termisztort bekötni a frekvenciaváltó digitális vagy analóg bemenetére.
Maga a frekvenciaváltó is túlmelegedhet, amelynek oka többnyire a kapcsolószekrény nem megfelelő szellőzése. A készülék belső hatásfoka általában 96 és 98 százalék között mozog, a maradék 2-4 százalék veszteségként, közvetlen hő formájában jelentkezik a bordázott hűtőbordán. Egy 15 kW-os hajtás akár 450 W hőt is lead a szekrény belsejébe, ami megfelelő szűrős szellőztetés vagy klímatizálás nélkül percek alatt eléri a kritikus 50-55 Celsius-fokos belső határhőmérsékletet.
Rendszeres portalanítás és sorkapocs ellenőrzés
A legdrágább berendezés sem bírja sokáig, ha elhanyagolják az alapvető fizikai karbantartást. A frekvenciaváltók belsejében található nagyfeszültségű alkatrészek, vezérlőprocesszorok és hűtőbordák érzékenyek a szennyeződésekre. Tapasztalataink szerint a hajtáshibák jelentős része megelőzhető lenne évi két alapos, gondos tisztítással.
A lebegő fémpor, a textilszálak vagy a párás famegmunkáló műhelyekben lerakódó finom fűrészpor valóságos takarót képez a belső elektronikai paneleken. Ez nemcsak a hőleadást gátolja, hanem páralecsapódás esetén kúszóáramokat és zárlatokat idéz elő a felületszerelt alkatrészek lábai között. A tisztítást soha ne végezd nedves ronggyal, és a nagynyomású műhelyi sűrített levegővel is nagyon óvatosan kell bánni, mert a kompresszorból érkező olaj- és vízpára végzetes károkat okozhat.
A megbízható karbantartási folyamat a következő konkrét lépésekből áll:
- Kapcsold le a betápláló főkapcsolót, és várd meg a kondenzátorok kisülési idejét, ami készülékmérettől függően legalább 5-10 perc.
- Ellenőrizd multiméterrel az egyenáramú sín feszültségmentességét a kijelölt mérőpontokon vagy a fék kapcsokon, és csak nulla voltos érték után nyúlj a burkolat alá.
- Használj antisztatikus fejjel ellátott ipari porszívót a laza por eltávolítására a szellőzőnyílásokról és a hűtőbordák közül.
- Szükség esetén száraz, olajmentes, legfeljebb 2 bar nyomású sűrített levegővel fújd ki a nehezen elérhető rekeszeket, a ventilátorlapátokat közben kézzel rögzítve, nehogy túlpörögjenek.
- Nyomatékcsavarhúzóval ellenőrizd az összes erősáramú és vezérlő sorkapocs meghúzását a gyártó által megadott értékre (erőátvitelnél jellemzően 1.2-2.5 Nm között).
A csavaros kötések ellenőrzése kiemelten lényeges, mivel a rézvezetékek a hőtágulás és a gépészeti mikrorezgések miatt idővel fellazulnak. A laza kötés megnövekedett átmeneti ellenállást, intenzív melegedést, legrosszabb esetben a műanyag sorkapocstest megolvadását és fáziszárlatot okoz. Ha a vezeték végén a szigetelés elszíneződött vagy rideggé vált, vágd vissza a sérült szakaszt, és préselj fel rá új érvéghüvelyt.
Gyakori hibák, amiket érdemes elkerülni
A mindennapi gyakorlatban látunk néhány olyan visszatérő baklövést, amit a legjobb szándék mellett is elkövetnek a szakemberek. Ha ezekre odafigyelsz a kivitelezéskor, rengeteg fejtöréstől és felesleges kiadástól kíméled meg magadat és a cégedet.
Az egyik legveszélyesebb hiba a mágneskapcsoló elhelyezése a frekvenciaváltó és a motor közé, amennyiben azt működés közben kapcsolják le. Ha a frekvenciaváltó feszültséget ad ki, és te egy mágneskapcsoló bontásával hirtelen megszakítod a motor áramát, a tekercsek induktivitása miatt hatalmas feszültségcsúcs keletkezik, amely azonnal átütheti a váltó kimeneti tranzisztorait. Ha biztonsági okokból le kell választani a motort, használj dedikált Safe Torque Off (STO) bemenetet a váltón, vagy olyan segédérintkezős kapcsolót, amely előbb állítja le a váltó vezérlését, mint ahogy a főáramkör megszakadna.
A másik gyakori hiányosság a vezérlő- és motorkábelek közös nyomvonalon történő vezetése. A motorhoz menő vezeték a nagyfrekvenciás kapcsolási impulzusok miatt erős elektromágneses zavarforrás. Ha közvetlenül mellette fekszik a 0-10 V-os analóg sebességjel vagy a hőmérséklet-érzékelő árnyékolatlan vezetéke, a zavarjelek természetes megújulásírozódnak a mért értékekre. Ez rángatózó motorfutáshoz és megmagyarázhatatlan mérési hibákhoz vezet. Mindig használj fémhálós árnyékolású motorkábelt, amelyet mindkét végén 360 fokban körkörösen rögzíts a földeléshez EMC tömszelence vagy fém bilincs segítségével.
Gyakorlati teendők a műhelyben
Ha most állsz egy új berendezés beüzemelése előtt, ne siesd el a feszültség alá helyezést. Szánj rá tíz nyugodt percet, hogy ceruzával a kézben végigmenj a bekötési rajzon, és ellenőrizd a fázisok helyes sorrendjét a betáplálási oldalon (L1, L2, L3) és a motor felé menő oldalon (U, V, W). Győződj meg róla, hogy a védővezető (PE) stabilan csatlakozik a központi földelősínhez.
Az első indításkor soha ne terheld meg azonnal a rendszert. Állíts be egy alacsony, biztonságos frekvenciát, például 5 vagy 10 Hz-et, és kézi üzemmódban (jog funkcióval) indítsd el a hajtást mindössze két másodpercre. Ezzel ellenőrizheted a forgásirányt anélkül, hogy kárt tennél a hajtott mechanikában vagy a szerszámokban. Ha a tengely fordítva forog, elég a frekvenciaváltó szoftveres menüjében megfordítani az irányt, vagy feszültségmentesítés után felcserélni két fázisvezetőt a kimeneti U-V-W kapcsokon.
Ne feledd, hogy a frekvenciaváltók veszélyes hálózati feszültséggel dolgoznak, és a bennük tárolt energia a kikapcsolás után is percekig életveszélyes lehet. Amennyiben szokatlan kattogást hallasz, égett szagot érzel, vagy bizonytalan vagy a hibaüzenetek értelmezésében, állítsd le a gépsort, és kérd szakképzett villamos szakember vagy ipari automatizálási technikus segítségét a hiba elhárításához.